www.engineering-china.com
04
'26
Written on Modified on
具有增材制造的内部冷却液通道的深孔钻具
泰珂洛推出了具有弯曲的3d打印内部冷却液通道的细束射流可交换BTA钻头,以优化排屑和刚性。
tungaloy.com
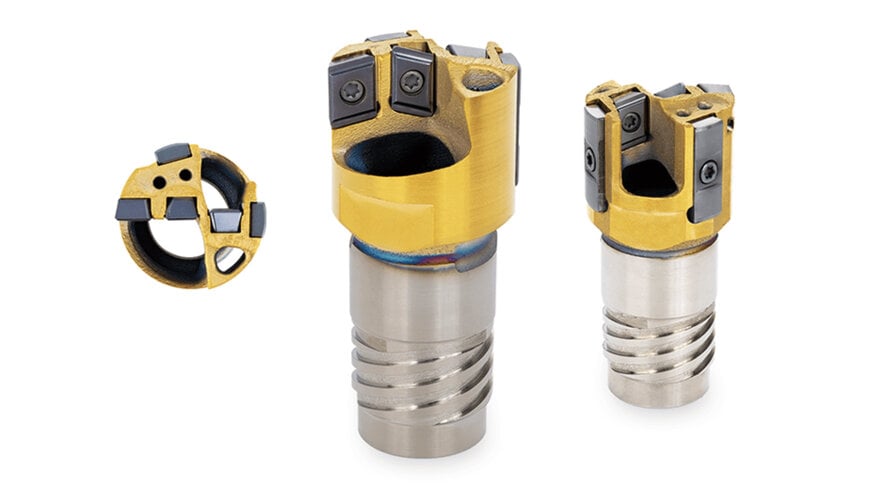
BTA(Boring and Trepanning Association,授油环排屑/深孔钻套车协会)深孔加工需要持续的切削液压力和流量,以控制热负荷、稳定切削动态,并防止在深径比极高的深孔加工中发生灾难性的排屑堵塞。针对传统刀具在流量与结构强度上的极限,刀具制造商泰珂洛(Tungaloy Corporation)推出了 Fine-BeamJet 系列可换式 BTA 钻头。该系列刀具采用增材制造(3D打印)工艺生产,引入了非线性定制截面的冷却液流道,旨在大幅提高中等直径深孔钻削作业中切削区的流体输送效率。
传统 BTA 刀具的流体与结构限制
在汽车传动轴、换热器管板以及重工业零部件的深孔加工中,精密的热控制与快速排屑至关重要。在标准 BTA 加工中,高压切削液通过已加工孔壁与钻杆外径之间的环形间隙泵入。切削液到达切削区后,冷却切削刃和导向块,并将切屑向后推入钻头及镗杆的内部中空腔体内排出。
在传统的减材制造中,内部冷却流道必须通过机械枪钻加工,这导致流道只能局限于笔直、均匀的圆形几何结构。在中等孔径范围(尤其是 30 mm 左右)内,钻削加工会产生极高的热负荷与大量切屑。然而,在该尺寸的钢制刀体上加工内部通道面临工程权衡:若扩大直孔以提供足够的冷却液截面积,会切除关键的核心材料,从而削弱抗扭刚度,导致刀具抗扭转挠曲性能下降并引发导向块振动颤振。
增材制造架构与流道优化
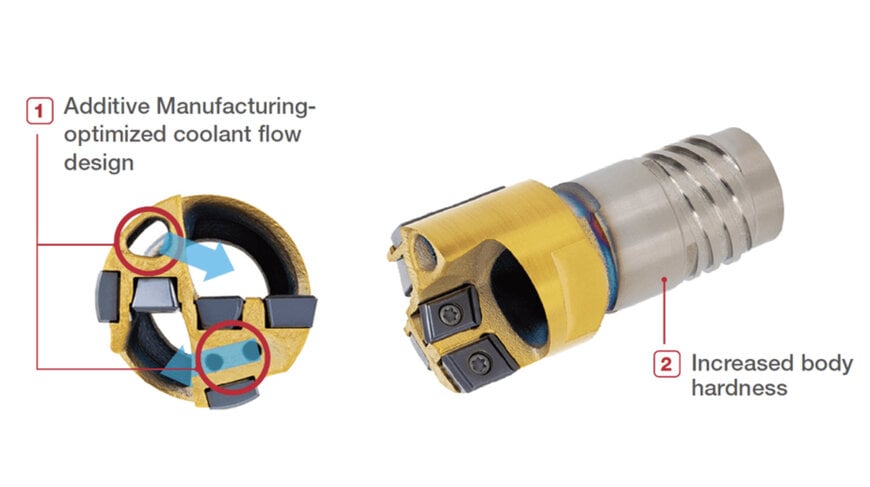
Fine-BeamJet 通过采用增材制造技术来成形钻体,化解了这一机械冲突。激光粉末床熔融(LPBF)或同等金属增材工艺消除了直孔减材钻削的几何限制,使工程师能够直接在刀体核心结构内设计出曲线流道与非规则截面流道。
通过将异形流道布置在钻头的应力中性轴上,该设计直接大幅增加了通往切削区的冷却液体积与流速,且无需去除关键承载截面的核心材料。这种连续、经过优化的流体输送增强了断屑卷曲能力,控制了切削温度,并持续将切屑推入内部排屑孔,彻底杜绝了堵屑现象。此外,增材制造工艺赋予了刀具更高的表面与芯部硬度,减少了径向载荷下的弹性形变,延长了刀体及集成导向块的使用寿命。
刀具规格与供液系统兼容性
Fine-BeamJet 产品线覆盖 25 mm 至 33 mm 的孔径范围,精准切中了内部间隙极为受限的关键过渡区间。为了适配不同的机床配置,该可换式钻头设计兼容两种主流工业流体供给架构:
单管系统(Single Tube System / STS): 外部高压切削液经外层环形间隙进入钻削区,随后将切屑和冷却液从单根中空钻杆的中心孔排出。
双管系统(Double Tube System / DTS): 切削液通过内外管之间的同心环形空间输入,然后与切屑一同从内管排出,消除了工件端面需要外部高压密封的要求。
两种配置均采用可更换式切削刀片与耐磨导向块,操作人员无需从机床主轴上拆卸镗杆即可保持孔公差与表面光洁度的一致性。
补充背景
本节详细介绍了原产品发布公告中未包含的技术规范及竞品对标信息。
在深孔钻削领域,BTA 工艺遵循关于深孔钻削设备的 ISO 3000 系列标准,其深径比通常超过 10:1,甚至可达 100:1。BTA 钻头的热性能与流体输送性能直接决定了允许的进给率和切削速度(Vc)上限;当使用涂层硬质合金刀片加工标准合金钢时,切削速度通常在 80 至 140 m/min 之间。
山特维克可乐满(Sandvik Coromant)、Botek 及钴领(Guhring)等制造商采用传统机加工制造的 BTA 钻头,历来依赖焊接或机械紧固的刀体,并通过多轴数控或辅助枪钻循环加工出笔直的圆形流道。这些直线几何流道在转向接合处易产生流体湍流和压力降,系统压力通常需要超过 40 至 70 bar 才能维持足够的体积流量。采用增材制造技术制成的随形流道通过平滑内部弯曲半径并使水力截面积匹配局部流动需求,从而大幅降低了压力损失。此外,采用 1.2709(马氏体时效钢)等模具钢进行金属增材制造,经热处理后硬度可超过 50 至 54 HRC,优于复杂焊接或组装刀体中常用的标准低合金结构钢,从而显著增强了抗孔偏斜能力以及导向块安装座的耐磨料磨损性能。
编辑:Evgeny Churilov,Induportals Media - AI 编译。
www.tungaloy.com
